-
 Vòng bi do chất bôi trơn rắn JDB Vòng bi mặt bích than chì không dầu tự bôi trơn theo hệ mét JFBB
-
 Vòng bi do chất bôi trơn rắn JDB Vòng bi dẫn hướng phun không dầu JGB bằng đồng thau nhiệt độ cao
-
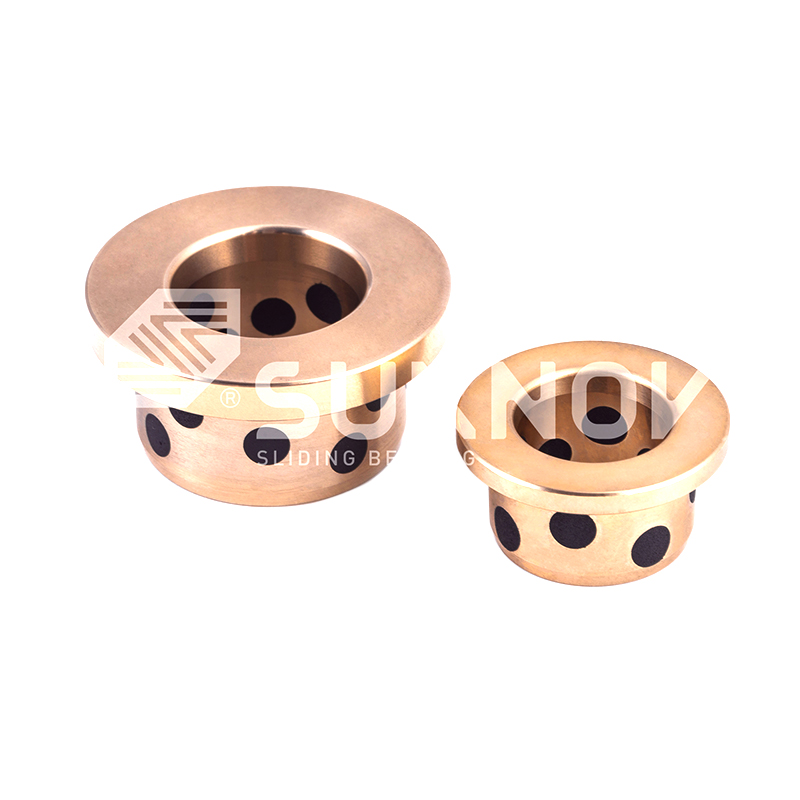 Vòng bi do chất bôi trơn rắn JDB Ống lót bằng đồng có mặt bích bằng than chì, Vòng bi tay áo bằng đồng không dầu tự bôi trơn GB71 NAAMS
-
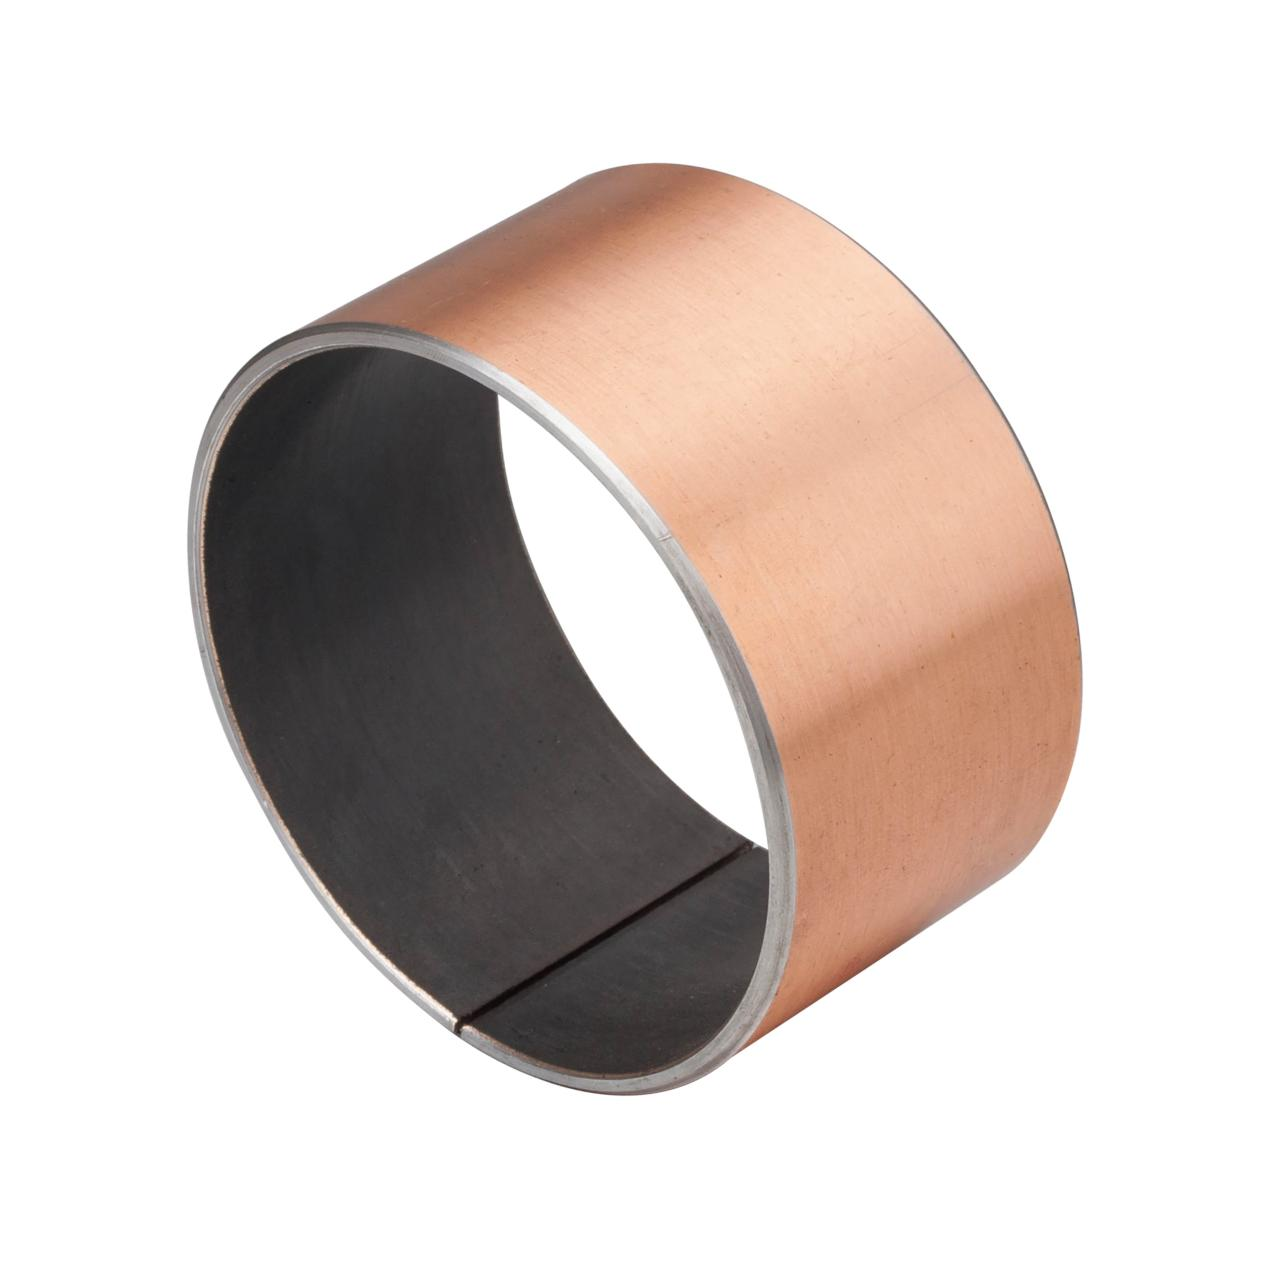 Vòng bi oilless SF-1 Bước tự do SF-1 không bảo trì cho các ứng dụng nặng-Tiếng ồn thấp & tải cao
-
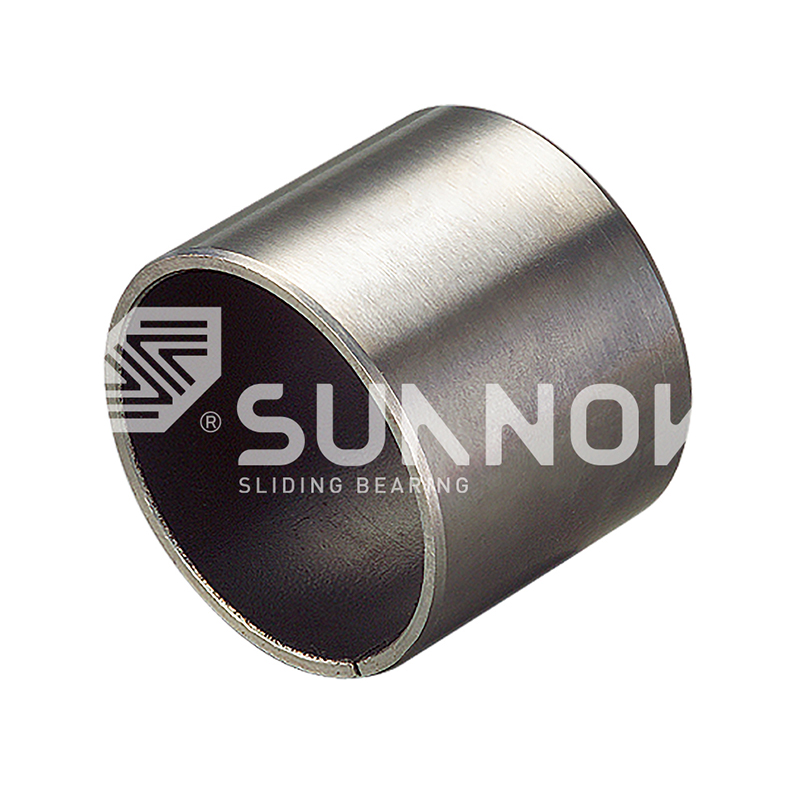 Vòng bi oilless SF-1 Tự bôi trơn SF-1T Metal Gear Pump mang theo ống lót bằng đồng
-
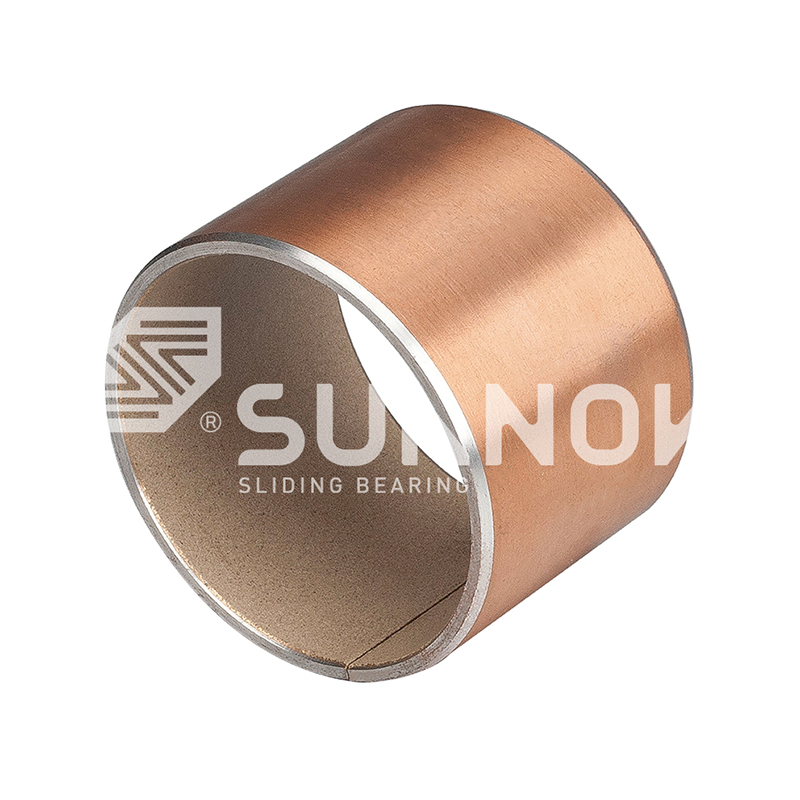 Vòng bi oilless SF-1 SF-1P Chuyển động đối ứng với đồng hồ sơ sinh chuyển động bằng đồng
-
 Vòng bi bôi trơn ranh giới SF-2 SF-2SP Kích thước tiêu chuẩn Kích thước tự bôi trơn Dải mòn với PTFE
-
 Vòng bi JF-800 bi-kim loại JF-750 Tự bôi trơn Bi-Metal Dây dẫn miễn phí cho động cơ hạng nặng Ma sát thấp


Ống lót bằng đồng đốt và ống lót bằng đồng nguyên khối: Hướng dẫn lựa chọn thực tế
Tin tức trong ngành- Một kỹ sư thay thế ống lót bằng đồng nguyên khối được bôi trơn bằng mỡ sáu tuần một lần thường có thể kéo dài khoảng thời gian hơn một năm bằng cách chuyển sang ống lót bằng đồng thiêu kết tẩm dầu, trong khi bộ phận thiêu kết tương tự sẽ sớm bị hỏng dưới tải trọng cao, tốc độ cao liên tục, cần có thành dày đặc và nguồn cấp dầu bên ngoài bằng đồng nguyên khối. Độ xốp là những gì ngăn cách chúng.
Điều gì phân biệt ống lót bằng đồng thiêu kết và rắn
Ống lót bằng đồng thiêu kết được chế tạo bằng cách nén bột đồng và thiêu kết nó thành một cấu trúc xốp để lưu trữ dầu, trong khi ống lót bằng đồng rắn được gia công từ thanh đúc hoặc ép đùn hoàn toàn dày đặc và dựa vào chất bôi trơn được cung cấp từ bên ngoài lỗ khoan. Sự khác biệt đó thúc đẩy mọi so sánh khác trong bài viết này.
Con đường thiêu kết: bột, ép và nung
Bột đồng được ép trong khuôn đến hình dạng gần như cuối cùng và nung nóng trong lò để liên kết các hạt, để lại một mạng lưới các lỗ chân lông liên kết với nhau được kiểm soát từ 15 đến 25% được tẩm dầu chân không. Quá trình này gần như dạng lưới, giúp cho ống lót thiêu kết hoạt động hiệu quả đối với kích thước hệ mét tiêu chuẩn và khối lượng lớn. Khi cần có lớp vỏ thép chắc chắn hơn dưới lớp xốp, Công ty TNHH Công nghệ Vòng bi Shuangnuo Chiết Giang cung cấp một thiết kế như một Ổ trục lưỡng kim giữ dầu có lớp đồng thiêu kết trên nền thép .
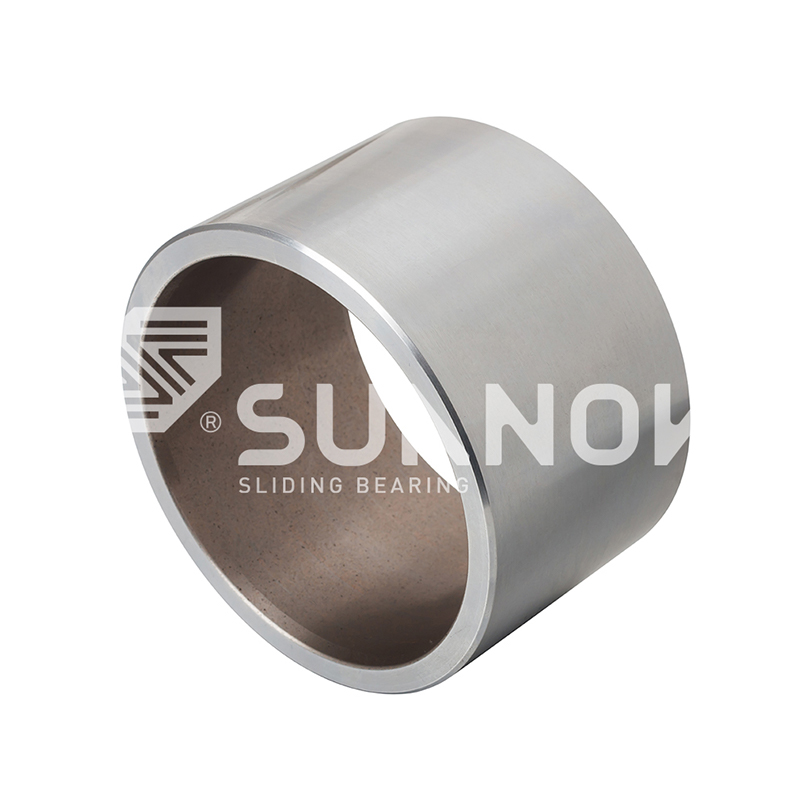 Bán buôn Vòng bi lưỡng kim giữ dầu 200#B (Thép lót đồng thiêu kết Wi Chiết Giang Shuangnuo Bearing Technology Co., Ltd. Là Vòng bi lưỡng kim giữ dầu 200 # B của Trung Quốc (Thép đồng thiêu kết với ... Xem sản phẩm →
Lộ trình vững chắc: đúc thanh, sau đó gia công
Các ống lót bằng đồng nguyên khối bắt đầu dưới dạng thanh đúc ly tâm hoặc liên tục và được hoàn thiện bằng cách tiện, doa và chuốt. Không có độ xốp có chủ ý, do đó bức tường hoàn toàn dày đặc, chịu ứng suất cao hơn và cho phép đường kính lớn, thân mặt bích, rãnh then, rãnh dầu và các hợp kim không tiêu chuẩn như đồng nhôm hoặc đồng thiếc có hàm lượng chì cao.
Ống lót bằng đồng thiêu kết là một thành phần bằng đồng xốp được ép và thiêu kết để lưu trữ dầu trong 15 đến 25 phần trăm các lỗ liên kết với nhau và giải phóng dầu bằng cách giãn nở nhiệt trong quá trình hoạt động. Ống lót bằng đồng nguyên khối là một bộ phận được gia công hoàn toàn dày đặc, phụ thuộc vào dầu mỡ được cung cấp từ bên ngoài lỗ khoan hoặc vào các chốt bôi trơn rắn gắn trên tường.
Sự khác biệt về cấu trúc quyết định hiệu suất
Độ xốp là đặc tính duy nhất phân chia hai họ ống lót vì nó tạo ra khả năng lưu trữ dầu khép kín với cái giá phải trả là cường độ nén, độ bền va đập và nhiệt độ vận hành tối đa.
| Tài sản | Ống lót bằng đồng thiêu kết | Ống lót bằng đồng nguyên khối |
| độ xốp | 15 đến 25 phần trăm, kết nối với nhau | Về cơ bản là không |
| Kho chứa dầu | Lỗ chân lông bên trong, ngâm tẩm chân không | Không có; yêu cầu dầu mỡ bên ngoài |
| Giới hạn PV điển hình ở tốc độ thấp (MPa-m/s) | 1.8 tẩm dầu | 5.6 có rãnh dầu gia công |
| Khả năng tải tĩnh tương đối | Khoảng 50 phần trăm chất rắn ở kích thước bằng nhau | Đường cơ sở (cao nhất) |
| Đường kính thực tế tối đa | Bị giới hạn bởi máy ép và lò thiêu kết | Chỉ bị giới hạn bởi việc đúc và gia công |
| Dung sai lỗ khoan | IT6 đến IT7 sau khi định cỡ | Gia công IT5 đến IT7 |
Khả năng chịu tải, giới hạn PV và tuổi thọ hao mòn
Đối với tải trọng cao liên tục, đồng nguyên khối là vật liệu an toàn hơn; đối với tải vừa phải và hoạt động không cần bảo trì, đồng thiêu kết là giải pháp phù hợp. Viết tắt kỹ thuật là giới hạn PV, tích của áp suất chịu lực và vận tốc trượt.
Ống lót thiêu kết tẩm dầu điển hình có tốc độ định mức gần 1,8 MPa-m/s khi vận hành liên tục ở tốc độ thấp, trong khi ống lót đặc có rãnh có dầu được nạp cưỡng bức đạt khoảng 5,6 MPa-m/s; những hậu quả thực tế được đề cập trong giới hạn PV ống lót bằng đồng và chiến lược nâng cấp hướng dẫn.
15-25% Độ xốp liên kết với nhau trong đồng thiêu kết; gần bằng không bằng đồng nguyên khối
2x Khả năng chịu tải tĩnh cao hơn của đồng nguyên khối ở kích thước bằng nhau
1.8 Giới hạn PV điển hình (MPa-m/s) đối với ống lót thiêu kết tẩm dầu
5.6 Giới hạn PV điển hình (MPa-m/s) đối với ống lót đặc có rãnh cấp dầu
Giá trị thiết kế điển hình tính bằng MPa-m/s đối với ống lót trên trục cứng ở tốc độ bề mặt dưới 0,5 m/s. Giới hạn thực tế phụ thuộc vào nhiệt độ, làm mát và độ hoàn thiện của trục.
Mặc cuộc sống theo cùng một khuôn mẫu. Đồng đặc được bôi trơn hoàn toàn giữ hình dạng lỗ khoan của nó lâu hơn ở tốc độ, do đó, đồng thiêu kết hiếm khi được chỉ định cho các trục quay liên tục trên 0,5 m/s trừ khi tải nhẹ. Trong chế độ dao động, dừng-khởi động hoặc bôi trơn kém, đồng thiêu kết thường tồn tại tốt hơn vì nó không phụ thuộc vào chất bôi trơn tiếp cận đỉnh của lỗ khoan. Độ cứng trục trên HRC 45 và độ hoàn thiện mịn hơn Ra 0,8 được khuyến nghị cho cả hai; một cái nhìn sâu sắc hơn về tuổi thọ của ống lót bằng đồng thiêu kết so với đúc xuất hiện trong phân tích bảo trì của chúng tôi.
Ma sát, hình thành màng và hành vi chạy
Đồng thiêu kết tạo thành màng dầu riêng mà không cần nguồn cung cấp bên ngoài, trong khi đồng rắn cần có rãnh và nguồn bôi trơn, nhưng một khi được bôi trơn, nó sẽ chịu được hoạt động liên tục khắc nghiệt hơn nhiều.
Cơ chế thiêu kết là nhiệt: khi trục làm nóng lỗ khoan, dầu trong các lỗ rỗng sẽ nở ra trên bề mặt và tạo thành một lớp màng ranh giới; khi ổ trục nguội đi, dầu sẽ được hút trở lại. Lượng dầu dự trữ là hữu hạn và cuối cùng cần được ngâm tẩm lại. Đồng nguyên khối không thể tích trữ dầu nên ma sát phụ thuộc vào hình dạng rãnh, độ nhớt và áp suất cung cấp; khi những điều này đúng, nó chạy mát hơn và giữ khoảng trống lâu hơn nhiều ở tốc độ.
Trong trường hợp không thể chấp nhận dầu bên ngoài nhưng tải trọng quá cao đối với tường xốp trơn, ống lót bằng đồng đúc có nút bôi trơn rắn, chẳng hạn như Vòng bi tự bôi trơn bằng đồng đúc JDB600 , cung cấp cấu trúc dày đặc của đồng nguyên khối với khả năng cung cấp chất bôi trơn khô tích hợp.
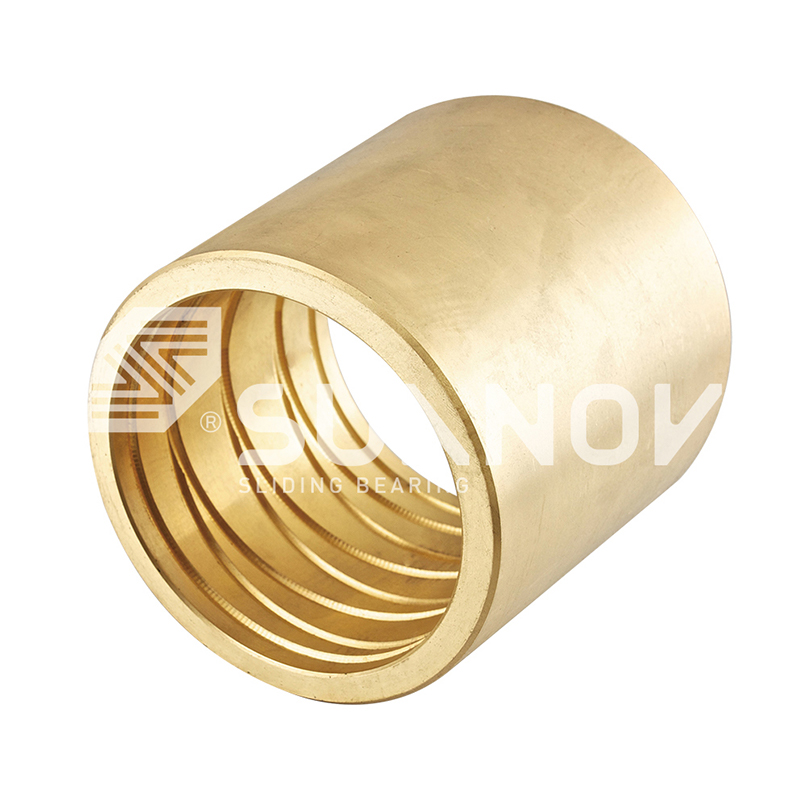 Bán buôn JDB-600 đúc ống lót dẫn hướng tự bôi trơn bằng đồng nhà cung cấp vòng bi, Chiết Giang Shuangnuo Bearing Technology Co., Ltd. Là Trung Quốc JDB-600 Đúc Hướng dẫn sử dụng vòng bi bằng đồng tự bôi trơn Nhà cung cấp, Công ty, W... Xem sản phẩm →
Chọn đồng thiêu kết khi
- Khả năng truy cập bảo trì kém hoặc máy chạy không được giám sát
- Chế độ làm việc dao động, dừng-khởi động hoặc không liên tục
- Tải trọng vừa phải và tốc độ bề mặt vẫn ở mức thấp
- Kích thước số liệu tiêu chuẩn và khối lượng sản xuất trên 1.000 chiếc
Chọn đồng nguyên khối khi
- Tốc độ trục và PV cao và liên tục
- Tải trọng tĩnh hoặc tác động đạt đến giới hạn vật liệu thiêu kết
- Cung cấp làm mát và bôi trơn có sẵn
- Cần có lỗ khoan lớn, mặt bích, rãnh then hoặc hợp kim không chuẩn
Chi phí, dung sai và hạn chế sản xuất
Đồng thiêu kết thắng ở khối lượng lớn và kích thước tiêu chuẩn; Đồng nguyên khối giành chiến thắng khi tính linh hoạt khi gia công, lỗ khoan lớn hoặc hợp kim không đạt tiêu chuẩn thúc đẩy công việc.
Quá trình thiêu kết có chi phí dụng cụ được khấu hao theo khối lượng, tiếp theo là chi phí gia công và vật liệu trên mỗi sản phẩm thấp. Tuyến đường rắn sử dụng thanh đúc và trả tiền cho mỗi con chip được quay, nhưng không cần khuôn, vì vậy sẽ rẻ hơn khi sửa chữa một lần và tạo nguyên mẫu. Kích thước máy ép và lò nung cũng giới hạn các bộ phận thiêu kết ở đường kính nhỏ gọn, thường dưới 150 mm, trong khi đồng nguyên khối có thể đạt tới vài trăm mm.
Dung sai khác nhau vì cùng một lý do. Ống lót thiêu kết có kích thước hoặc hình thành sau khi thiêu kết và thường giữ các lỗ IT6 đến IT7; bằng đồng nguyên khối được gia công giữ IT5 đến IT7 với toàn quyền kiểm soát độ đồng tâm, độ vuông góc của mặt bích và độ hoàn thiện, đó là những gì hướng dẫn lắp đặt và dung sai ống lót bằng đồng không dầu giải thích trong điều kiện thực tế.
Quy trình tuyển chọn theo bốn bước
Xác định tải, tốc độ, khả năng tiếp cận bôi trơn và khối lượng sản xuất; thì họ ống lót đúng sẽ trở nên hiển nhiên.
- Tính giá trị PV tại điểm vận hành và so sánh nó với tham chiếu 1,8 và 5,6 MPa-m/s ở trên. Nếu giá trị vượt quá giới hạn thiêu kết ở tuổi thọ yêu cầu, hãy chuyển sang đồng nguyên khối.
- Kiểm tra truy cập bôi trơn. Nếu vị trí chịu lực bị bao bọc, không có người giám sát hoặc bị ô nhiễm thì trữ lượng dầu bên trong của đồng thiêu kết là một lợi thế quyết định.
- Đặt kích thước lỗ khoan, dung sai, mặt bích và số lượng. Kích thước số liệu tiêu chuẩn trên 500 miếng được ưu tiên thiêu kết; lỗ khoan lớn, hợp kim không đạt tiêu chuẩn và thời gian chạy ngắn ưu tiên đồng nguyên khối được gia công.
- Xác nhận thành phần vật liệu và dữ liệu cơ học với nhà sản xuất. Chiết Giang Shuangnuo Bearing Technology Co., Ltd. cung cấp các báo cáo phân tích quang phổ và thử nghiệm cơ học cho cả sản phẩm đồng thiêu kết và đúc.
Đối với các tổ hợp tải trọng cao nhỏ gọn không có quyền truy cập bảo trì, Vòng bi thiêu kết bằng đồng SF1B thuộc dòng SF-1 là một lựa chọn thực tế tầm trung vì lớp phủ polyme pha trộn của nó giúp tăng khả năng chịu tải trong khi vẫn giữ cho lỗ khoan không cần bảo trì.
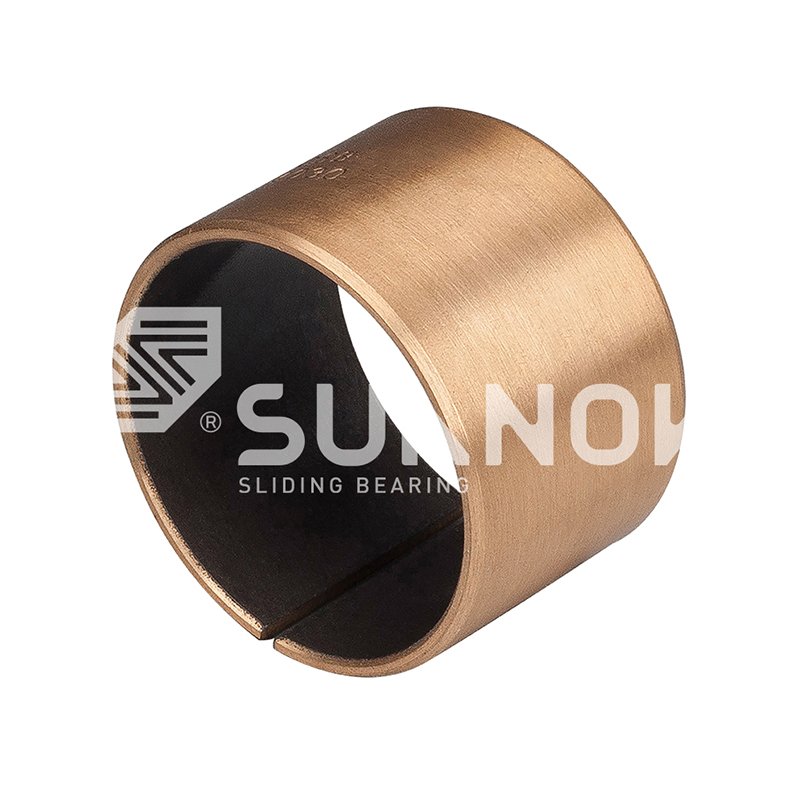 Bán buôn Vòng bi đồng SF-1B chịu tải cao, ma sát thấp | Tự bôi trơn Chiết Giang Shuangnuo Bearing Technology Co., Ltd. Là Trung Quốc Khả năng chịu tải cao, Vòng bi đồng SF-1B ma sát thấp | Đồng tự bôi trơn ... Xem sản phẩm →
Câu hỏi thường gặp
Câu trả lời ngắn gọn cho những câu hỏi mà kỹ sư thường hỏi nhất khi so sánh hai vật liệu ống lót này.
Đồng thiêu kết có mạnh hơn đồng rắn không?
Không. Độ xốp cho phép đồng thiêu kết lưu trữ dầu cũng làm giảm độ bền nén và độ bền kéo của nó. Ống lót bằng đồng thiêu kết điển hình chịu khoảng một nửa tải trọng tĩnh của ống lót bằng đồng nguyên khối có cùng kích thước, do đó, đồng nguyên khối được chỉ định bất cứ khi nào cường độ chảy chiếm ưu thế trong thiết kế.
Ống lót nào tồn tại lâu hơn, thiêu kết hay đồng nguyên khối?
Nó phụ thuộc vào chất bôi trơn. Nếu không có chất bôi trơn bên ngoài, đồng thiêu kết thường tồn tại lâu hơn đồng rắn khô vì các lỗ rỗng của nó tiết ra dầu chính xác ở nơi ma sát làm nóng lỗ khoan. Với khả năng bôi trơn tương đương, đồng nguyên khối có khả năng chống mài mòn lâu hơn ở tốc độ cao và PV cao vì thành dày đặc của nó duy trì độ hở và tản nhiệt tốt hơn.
Ống lót bằng đồng thiêu kết có thể chạy mà không cần dầu không?
Trong hàng ngàn giờ, đúng vậy, nhưng không phải là mãi mãi. Dầu được lưu trữ trong các lỗ rỗng sẽ bị tiêu hao do bay hơi, oxy hóa và di chuyển, và ống lót cuối cùng phải được ngâm tẩm lại hoặc thay thế. Nhiệm vụ không liên tục và dao động kéo dài thời gian đó; dịch vụ tốc độ cao liên tục sẽ rút ngắn thời gian một cách đáng kể.
Dung sai nào có sẵn cho ống lót bằng đồng?
Ống lót bằng đồng thiêu kết có kích thước sau khi thiêu kết và thường có dung sai lỗ khoan IT6 đến IT7. Ống lót bằng đồng nguyên khối được gia công và có thể được giữ ở mức IT5 đến IT7 với khả năng kiểm soát độ tròn, độ đồng tâm, độ vuông góc của mặt bích và độ hoàn thiện bề mặt. Cả hai tuyến đều chứa các biến thể hợp kim có mặt bích, bịt kín hoặc không chuẩn.
Liên hệ với chúng tôi //
Có câu hỏi? Hãy liên lạc!
Công ty TNHH Công nghệ Công nghệ Vearjiang Shuangnuo, Ltd. Chuyên về sản xuất các sản phẩm Vòng bi Bushing hợp kim đồng khác nhau
Liên kết nhanh
Sản phẩm liên quan
Liên hệ
- Thêm vào: Số 69, Đường Đông Tingyao, Khu công nghiệp thị trấn Ganya, Hạt Jiashan, Tỉnh Chiết Giang, Trung Quốc
- Điện thoại: +86-15957371801
- Fax: +86-0573-84038630
- E-mail:
© 2024 Công ty TNHH Công nghệ Công nghệ Vearjiang Shuangnuo, Ltd.
Vòng bi hợp kim đồng tự bôi trơn tùy chỉnh
