-
 Vòng bi do chất bôi trơn rắn JDB Không cần bảo trì với vòng bi bằng đồng thau Din9834 Vòng bi dẫn hướng không dầu
-
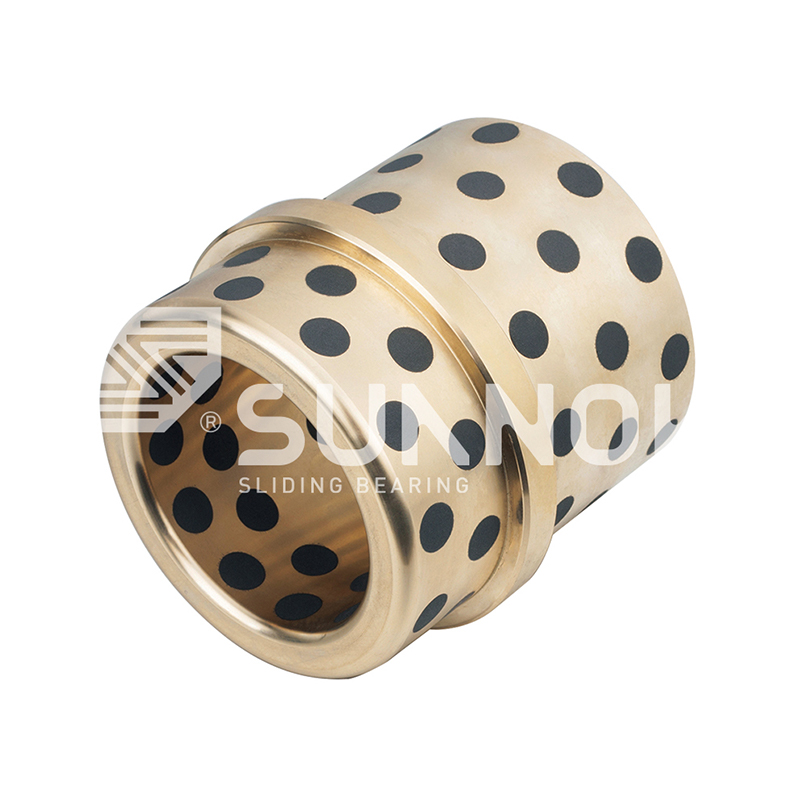 Vòng bi do chất bôi trơn rắn JDB Vòng bi tay áo trượt có chốt bằng than chì tự bôi trơn bằng đồng có bậc JOSG
-
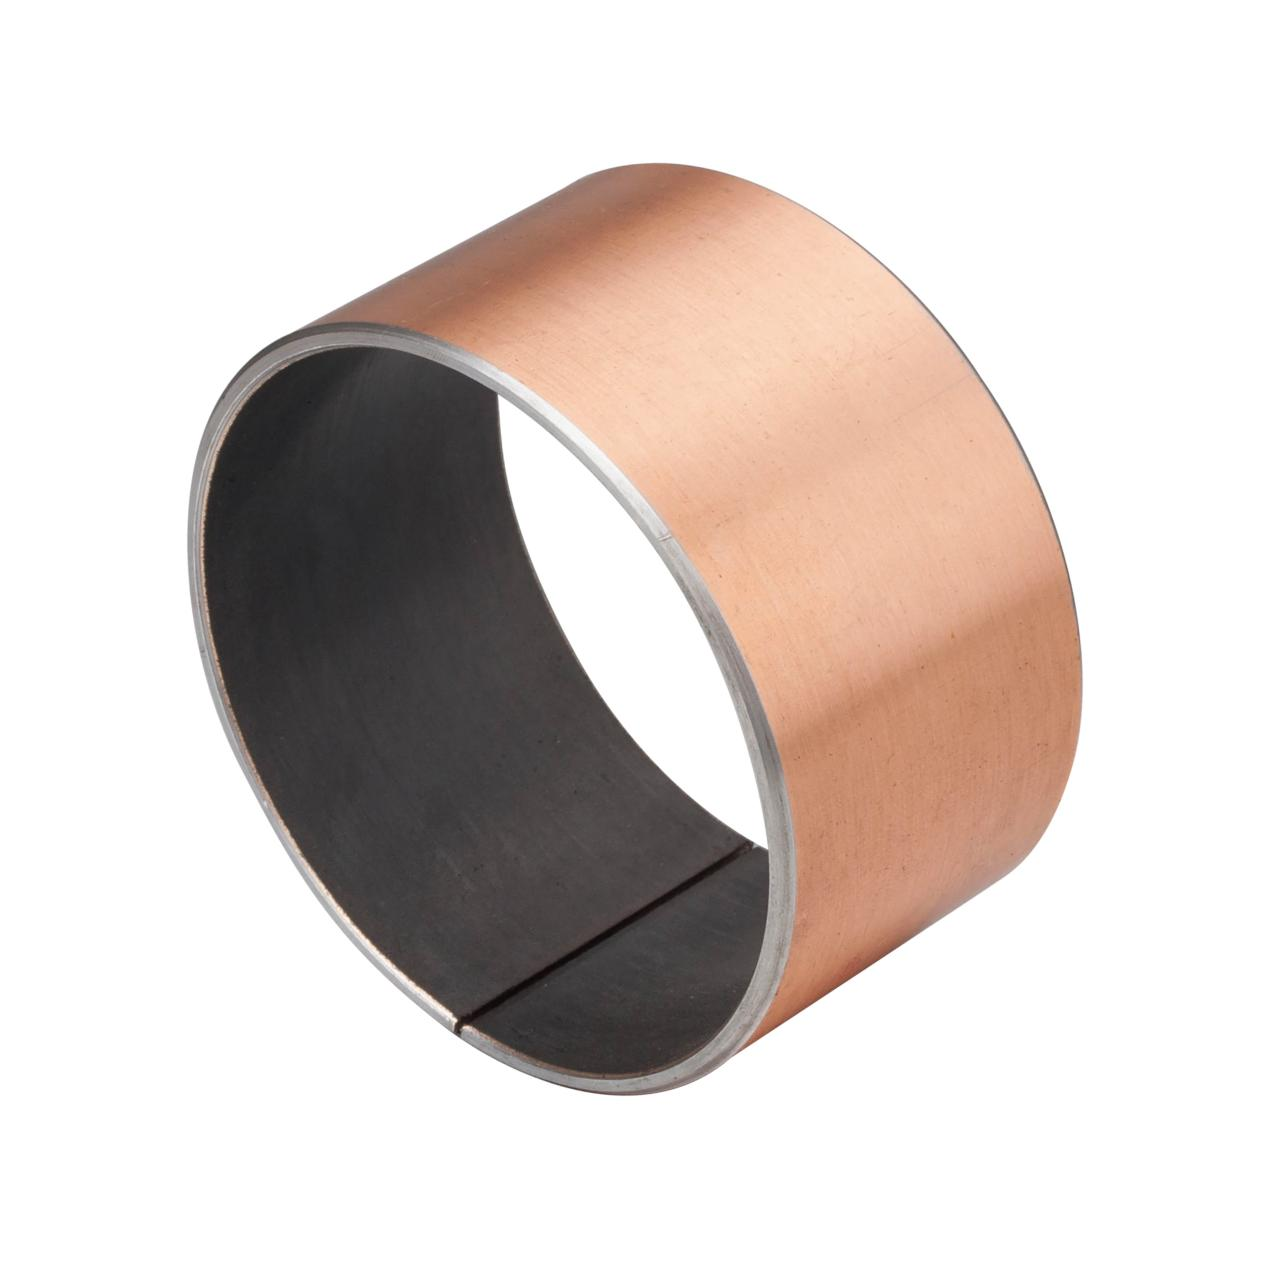 Vòng bi oilless SF-1 Ống lót không dầu SF-1 DU, Vòng bi trượt composite tự bôi trơn có lót bằng thép
-
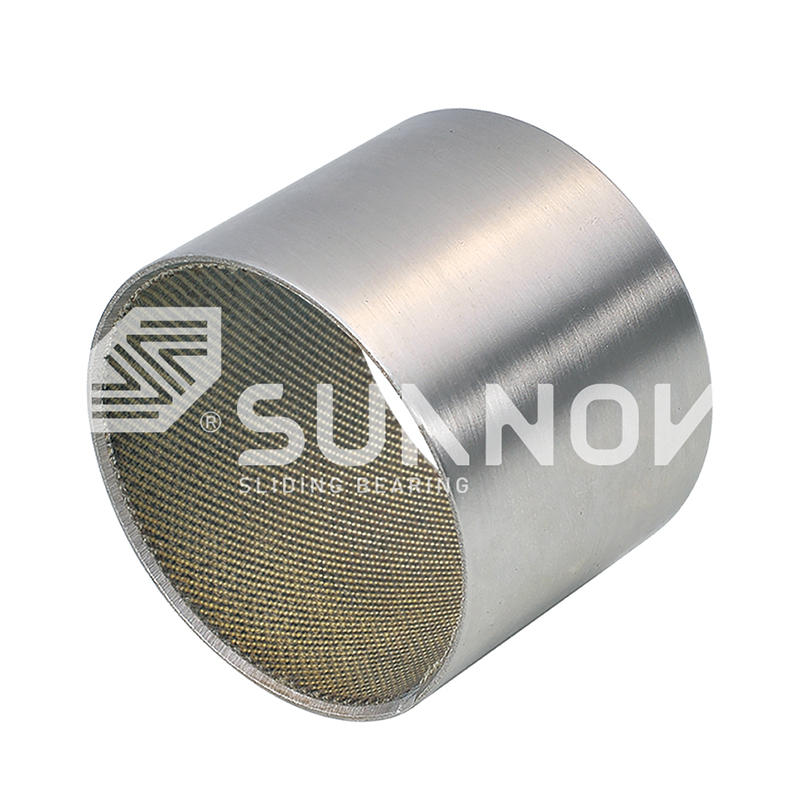 Vòng bi oilless SF-1 Ống lót tự bôi trơn bằng sợi dệt SF-TEX, Vòng bi trơn bọc vải
-
 Vòng bi oilless SF-1 SF-1 WC Tiêu chuẩn Lực đẩy số liệu lực đẩy | Ma sát thấp, chịu tải cao
-
 Vòng bi bôi trơn ranh giới SF-2 SF-2 Boundary tự bôi trơn Bushing Sliding Bushing, Bush Bush Ranh giới không có chì
-
 Vòng bi bôi trơn ranh giới SF-2 Vòng bi tự bôi trơn Boundary SF-2Y-ống lót bôi trơn khô ma sát thấp cho máy móc công nghiệp
-
 Vòng bi JF-800 bi-kim loại JF-720 TIN BI-METAL Vòng bi tay áo cho các ứng dụng ma sát và chống mài mòn thấp


Sản xuất vòng bi tự bôi trơn: Các yếu tố kiểm tra và sản xuất chính
Tin tức trong ngành-Bàn kiểm tra là nơi ổ trục tự bôi trơn đạt được tuổi thọ định mức, nhưng các quyết định quyết định tuổi thọ đó được đưa ra sớm hơn nhiều. Ống lót khuôn dập được chỉ định cho 20.000 hành trình bị kẹt ở mức 3.000 hiếm khi xảy ra lỗi bôi trơn; đó là một lỗi sản xuất - một hợp kim được đổ không đạt tiêu chuẩn, một phích cắm than chì bị lỏng trong túi của nó hoặc một lỗ khoan đã hoàn thiện vượt quá khả năng chịu đựng của nó. Trong quá trình sản xuất ổ trục tự bôi trơn, chất lượng được đảm bảo ở lò nung, máy ép và máy đo, rất lâu trước khi bộ phận được đưa đến máy.
Chiết Giang Shuangnuo Bearing Technology Co., Ltd. vận hành đúc hợp kim đồng, thiêu kết, gia công CNC và kiểm tra lần cuối dưới một mái nhà. Sự tích hợp đó không phải là một tuyên bố tiếp thị; nó là cốt lõi của việc kiểm soát chất lượng vòng bi, bởi vì các cổng vật liệu và kiểm tra nghiệm thu giống nhau có thể được thực hiện theo từng dòng sản phẩm từ khâu nấu chảy đến ống lót thành phẩm.
Đúc hợp kim đồng: Cổng chất lượng đầu tiên
Khả năng chịu tải và khả năng chống mài mòn của ổ trục tự bôi trơn được cố định tại lò nấu chảy trước khi bắt đầu gia công. Ma trận đồng - đồng thiếc, đồng nhôm hoặc đồng thau được đúc theo tiêu chuẩn quốc gia - xác định độ cứng, khả năng chống co giật và hoạt động khi chịu tải cạnh.
Shuangnuo tự sản xuất phôi hợp kim đồng thông qua đúc ly tâm, đúc liên tục và đúc khuôn kim loại. Đúc ly tâm đóng gói cấu trúc vi mô cho các phôi hình trụ dày đặc; quá trình đúc liên tục mang lại phôi thanh đồng nhất trong thời gian dài; đúc khuôn kim loại tạo thành các hình dạng gần như lưới với ít phế liệu hơn. Mỗi tuyến đường thay đổi độ xốp và hướng hạt, do đó phương pháp đúc tự nó là một quyết định về hiệu suất.
Độ cứng Brinell điển hình của hợp kim đồng trong ổ trục tự bôi trơn (HB)
Giá trị tầm trung điển hình; việc chấp nhận sản xuất dựa trên chứng chỉ kiểm tra quang phổ cho từng đợt nhiệt.
Quy trình nhúng JDB: Chất bôi trơn rắn trong ma trận đồng
Vòng bi tự bôi trơn rắn JDB hoạt động nhờ vào các phích cắm bằng than chì hoặc hợp chất được định vị chính xác được khóa cơ học vào thân bằng hợp kim đồng đúc. Các túi được khoan sau khi đúc, sau đó các phích cắm được ép vào với sự can thiệp được kiểm soát để chúng luôn ổn định trong điều kiện rung, sốc và chu kỳ nhiệt.
Ổ trục tự bôi trơn là ổ trục trượt trong đó chất bôi trơn rắn - điển hình là than chì hoặc hợp chất gốc than chì - được nhúng vào hoặc phân tán qua thành ổ trục, cho phép ổ trục hoạt động mà không cần cung cấp dầu bên ngoài liên tục trong thời gian dài.
Hai tham số chi phối bước nhúng. Tỷ lệ diện tích phích cắm cân bằng ma sát với khả năng chịu tải: bề mặt bôi trơn nhiều hơn sẽ làm giảm ma sát nhưng làm yếu ma trận, do đó mẫu phải tôn trọng định mức PV của ổ trục. Khả năng duy trì phích cắm quyết định khả năng sống sót dưới tải sốc; một phích cắm lùi ra ngoài sẽ phá hủy cả ống lót và trục giao phối. Màng chuyển được hình thành trong quá trình chạy thử là nguyên nhân khiến vòng bi không cần bảo trì, như được trình bày chi tiết trong phần của chúng tôi. phân tích nguyên lý làm việc của JDB .
 Ống lót bằng đồng tự bôi trơn JDB650 với chất bôi trơn rắn nhúng Ống lót bằng đồng này sử dụng hợp kim CuZn24Al6 với các phích cắm than chì nhúng để tạo thành màng chuyển ma sát thấp, giúp nó phù hợp với các ứng dụng tải trọng cao, tốc độ thấp và khó bôi trơn mà không cần dầu bên ngoài. Xem sản phẩm →
Vòng bi lưỡng kim thiêu kết: Mặt sau bằng thép, chức năng bằng đồng
Vòng bi lưỡng kim thiêu kết kết hợp lớp nền bằng thép để tạo độ bền kết cấu với lớp đồng xốp được thiêu kết ở nhiệt độ được kiểm soát và sau đó được tẩm chất bôi trơn rắn. Vỏ thép chịu tải; lớp đồng quản lý ma sát và chịu được sai lệch nhỏ.
Dòng 200-B sử dụng lớp nền bằng thép, bột thiêu kết gốc đồng và chất bôi trơn rắn phân tán cho thiết bị xây dựng hạng nặng. Dòng JF-800, bao gồm JF750 không chì và JF20 có hàm lượng nhôm cao, hướng đến các máy bơm thủy lực và bơm bánh răng trong đó độ bền mỏi và tính phù hợp đều rất quan trọng.
4 các tuyến đúc: ly tâm, liên tục, khuôn kim loại và thiêu kết
3 cổng kiểm tra quang phổ trên mỗi nhiệt
80 Máy công cụ CNC trên sàn sản xuất
 Vòng bi kim loại JF-800 với hợp kim CuPb10Sn10 để sử dụng trong công việc nặng Được thiết kế để trượt ở tốc độ thấp ở tải trọng cao, ổ trục có mặt sau bằng thép này với lớp đồng-chì-thiếc thiêu kết mang lại khả năng chống mài mòn và chịu va đập tuyệt vời cho các thiết bị công nghiệp đòi hỏi khắt khe. Xem sản phẩm →
Vòng bi bọc đồng: Độ chính xác từ dải cán
Vòng bi bọc đồng được tạo thành bằng cách cán dải đồng thành hình trụ hoặc mặt bích, với lớp bôi trơn được áp dụng trước khi tạo hình. Bởi vì bề mặt bên trong có họa tiết túi bôi trơn được dập nổi nên việc kiểm tra quan trọng là căn chỉnh đường may, tình trạng cạnh và tính toàn vẹn của lớp bọc sau khi tạo hình.
Dòng FB090 bao gồm các ống lót bọc đồng theo hệ mét tiêu chuẩn; biến thể FB08G sử dụng kết cấu thép-than chì để chịu tải cạnh nặng hơn. Các phiên bản phốt và mặt bích mở rộng phạm vi hoạt động cho các trục quay và chuyển động tịnh tiến.
Đối với vòng bi được bọc bằng đồng, tính nhất quán về kích thước đến từ dụng cụ và dải chứ không phải từ gia công. Đây là lý do tại sao quy trình này chiếm ưu thế trong sản xuất ống lót theo hệ mét tiêu chuẩn, khối lượng lớn.
 Vòng bi bọc đồng FB090 có túi bôi trơn kim cương Được hình thành từ dải đồng CuSn8 với các vết lõm hình kim cương giúp giữ dầu mỡ, ống lót tự bôi trơn này mang lại tuổi thọ cao và khả năng chịu tải cao cho các ứng dụng xây dựng và ô tô. Xem sản phẩm →
Gia công theo chiều và quy trình kiểm tra cuối cùng
Quy trình kiểm tra cuối cùng quyết định liệu ổ trục có đạt được dịch vụ định mức ở giá trị PV thiết kế hay bị hỏng sớm. Ba bước kiểm tra mang tính quyết định là dung sai kích thước, độ hoàn thiện bề mặt và độ phủ dầu bôi trơn.
Hơn 80 máy tiện CNC và trung tâm gia công của Shuangnuo giữ lỗ khoan, mặt bích và lỗ đối ứng cho các kích thước hệ mét tiêu chuẩn và bản vẽ tùy chỉnh. Bởi vì cùng một thiết bị cắt trực tiếp từ phôi đúc nội bộ nên việc xác minh kích thước luôn nhất quán từ nguyên mẫu đến lô sản xuất.
| Điểm kiểm tra | phương pháp | Tiêu chí |
| Thành phần hợp kim | Máy quang phổ, ba cổng | Giới hạn cấp độ theo tiêu chuẩn |
| Đúc âm thanh | Kiểm tra bằng hình ảnh và siêu âm | Không có độ xốp hoặc co ngót |
| Nhúng dầu bôi trơn | Bảo hiểm phích cắm, kiểm tra khả năng lưu giữ | Tỷ lệ diện tích và độ sâu chỗ ngồi |
| Liên kết lớp thiêu kết | Lấy mẫu cắt và bóc vỏ | Cường độ bám dính của lớp |
| Kích thước | Đồng hồ đo, CMM | ID, OD, mặt bích trên mỗi bản vẽ |
| Bề mặt hoàn thiện | hồ sơ | Ra trong đặc điểm kỹ thuật |
- Lựa chọn nguyên liệu và tính toán nhiệt
- Kiểm tra nóng chảy bằng máy quang phổ nạp lò
- Đúc bằng phương pháp ly tâm, liên tục hoặc khuôn kim loại
- Gia công thô và hoàn thiện trên thiết bị CNC
- Nhúng chất bôi trơn rắn hoặc hoàn thiện lớp thiêu kết
- Chấp nhận kích thước và vật liệu cuối cùng
Đúc, thiêu kết hoặc bọc: Kết hợp lộ trình với ứng dụng
Không có lộ trình sản xuất nào thống trị mọi ứng dụng. Vòng bi kiểu JDB đúc chịu tải va đập lớn, các bộ phận lưỡng kim thiêu kết phù hợp với hệ thống thủy lực và chuyển động tịnh tiến khối lượng lớn, đồng thời ống lót được bọc bằng đồng mang lại độ chính xác kinh tế ở kích thước hệ mét tiêu chuẩn.
Truyền và nhúng (JDB)
Chất bôi trơn rắn cắm vào ma trận đồng đúc.
Khả năng chịu sốc và tải cạnh cao.
Ứng dụng điển hình: khuôn dập, khuôn mẫu, máy móc hạng nặng.
Lưỡng kim thiêu kết (JF-800, 200-B)
Mặt sau bằng thép với lớp đồng thiêu kết.
Độ bền mỏi cao và khả năng duy trì chất bôi trơn.
Sử dụng điển hình: bơm thủy lực, bơm bánh răng.
Đồng bọc (FB090)
Dải cuộn có bôi lớp bôi trơn.
ID nhất quán ở kích thước số liệu khối lượng lớn.
Sử dụng điển hình: ống lót tiêu chuẩn, ứng dụng dẫn hướng.
Tất cả ba lộ trình đều có chung một yêu cầu: nhà cung cấp kiểm soát vật liệu và gia công của riêng mình có thể cung cấp khả năng truy xuất nguồn gốc giống nhau cho một bộ phận trong danh mục và một bản vẽ tùy chỉnh, đồng thời có thể hỗ trợ nó bằng báo cáo thử nghiệm có thẩm quyền của bên thứ ba.
Câu hỏi thường gặp
Việc kiểm tra quan trọng nhất trong sản xuất ổ trục tự bôi trơn là gì?
Việc xác minh thành phần vật liệu bằng máy quang phổ là quan trọng nhất vì sau này không thể sửa được độ lệch của hợp kim. Kiểm tra ba cổng - nạp vào lò, kim loại nóng chảy trước khi đổ và đúc xong - bảo vệ mọi bước quy trình tiếp theo.
Phương pháp đúc ảnh hưởng đến hiệu suất ổ trục như thế nào?
Phương pháp đúc kiểm soát mật độ cấu trúc vi mô và độ xốp. Đúc ly tâm tạo ra các phôi hình trụ dày đặc cho các ống lót chịu tải nặng, đúc liên tục mang lại phôi đồng nhất và đúc khuôn kim loại tạo ra các hình dạng gần như lưới với ít lãng phí vật liệu hơn.
Các nút bôi trơn rắn được giữ đúng vị trí như thế nào?
Các túi được gia công đến đường kính và độ sâu được kiểm soát sau khi đúc, và các phích cắm bằng than chì hoặc hợp chất được ép vào với sự can thiệp. Khả năng giữ lại được xác minh bằng cách kiểm tra độ sâu chỗ ngồi và thử nghiệm cắt trên các bộ phận đại diện.
Khách hàng có thể yêu cầu thứ nguyên tùy chỉnh và báo cáo thử nghiệm không?
Đúng. Các nhà sản xuất có phương pháp đúc nội bộ và gia công CNC có thể tạo ra các kích thước không chuẩn từ bản vẽ của khách hàng và cung cấp các báo cáo thử nghiệm có thẩm quyền của bên thứ ba bao gồm thành phần vật liệu và tính chất cơ học.
Liên hệ với chúng tôi //
Có câu hỏi? Hãy liên lạc!
Công ty TNHH Công nghệ Công nghệ Vearjiang Shuangnuo, Ltd. Chuyên về sản xuất các sản phẩm Vòng bi Bushing hợp kim đồng khác nhau
Liên kết nhanh
Sản phẩm liên quan
Liên hệ
- Thêm vào: Số 69, Đường Đông Tingyao, Khu công nghiệp thị trấn Ganya, Hạt Jiashan, Tỉnh Chiết Giang, Trung Quốc
- Điện thoại: +86-15957371801
- Fax: +86-0573-84038630
- E-mail:
© 2024 Công ty TNHH Công nghệ Công nghệ Vearjiang Shuangnuo, Ltd.
Vòng bi hợp kim đồng tự bôi trơn tùy chỉnh
