-
 Vòng bi do chất bôi trơn rắn JDB Vòng bi dẫn hướng phun không dầu JGB bằng đồng thau nhiệt độ cao
-
 Vòng bi do chất bôi trơn rắn JDB Vòng bi dẫn hướng mặt bích không dầu bằng đồng thau JGBF
-
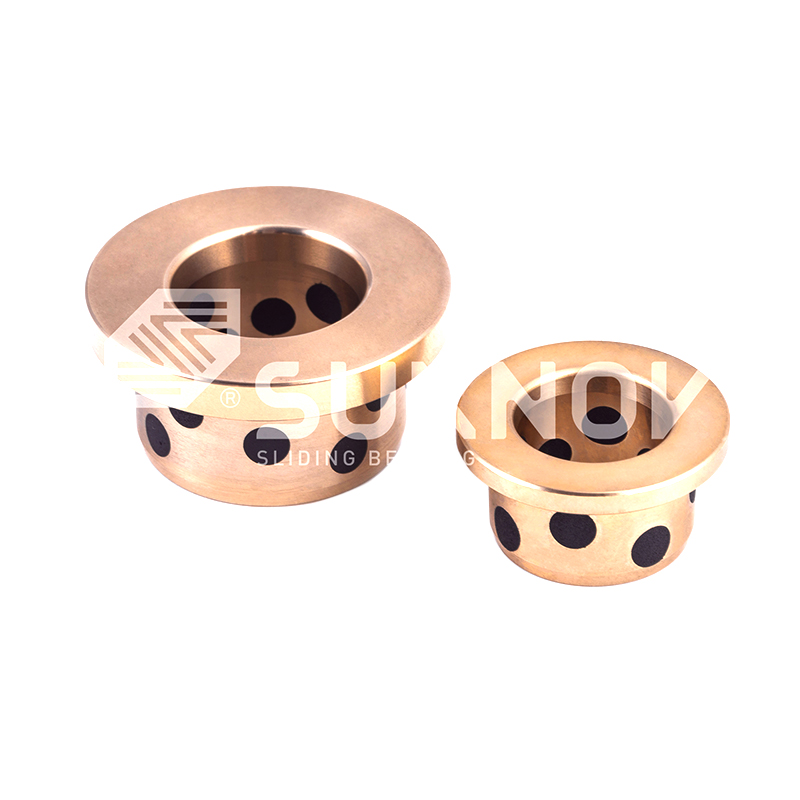 Vòng bi do chất bôi trơn rắn JDB Ống lót bằng đồng có mặt bích bằng than chì, Vòng bi tay áo bằng đồng không dầu tự bôi trơn GB71 NAAMS
-
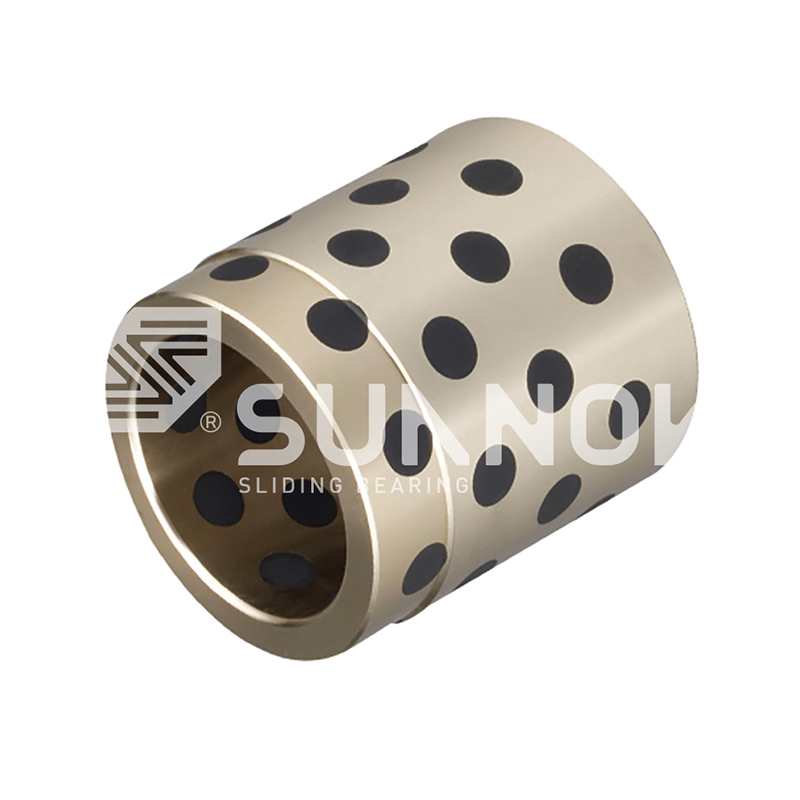 Vòng bi do chất bôi trơn rắn JDB Ống lót bằng đồng tự bôi trơn bằng than chì Vòng bi trượt có chốt JPBW, JPBF
-
 Vòng bi do dầu giữ dầu Ống lót tổng hợp tự bôi trơn có mặt bích, Ống lót có mặt bích không dầu 200 # F
-
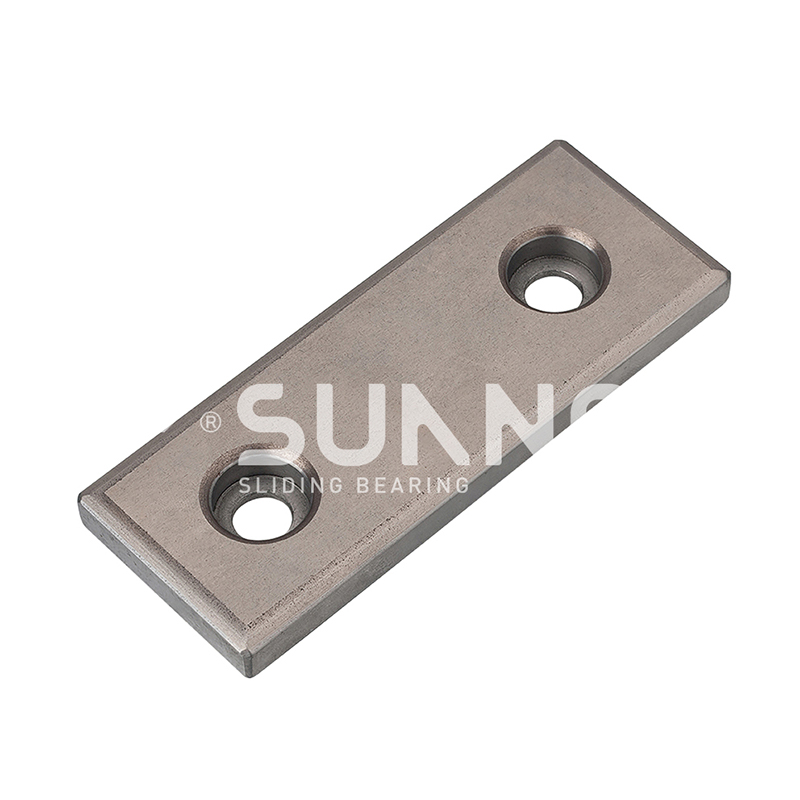 Vòng bi do dầu giữ dầu 200#P10 Steel Graphite Insert Wear Plate / Oilless Wear Plate With 2 Counter‑sink Holes
-
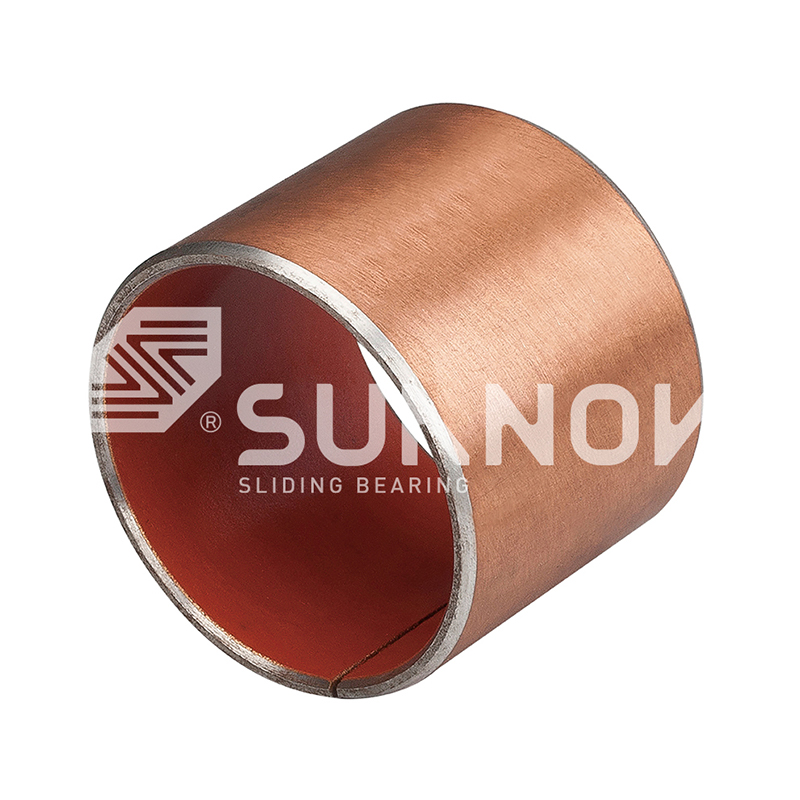
-
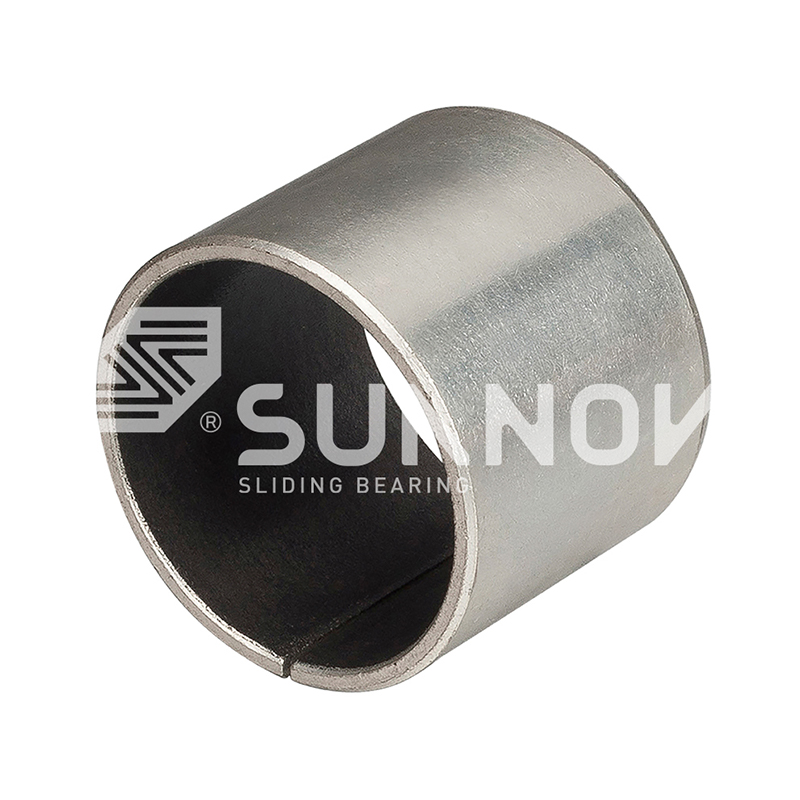


Cách chọn Vòng bi tự bôi trơn cho máy ép khuôn và ép phun
Tin tức trong ngành-Một khuôn phun chạy với tốc độ 25 lần quay mỗi phút sẽ di chuyển các chốt đẩy của nó qua các ống lót dẫn hướng của chúng hơn một nghìn lần một giờ. Trên máy ép 550 tấn, các ống lót này chịu áp lực bề mặt cục bộ từ 15 đến 30 MPa, chạy ở nhiệt độ khuôn từ 60 đến 120°C và không bao giờ nhận dầu mỡ sau khi lắp ráp. Việc lựa chọn vòng bi tự bôi trơn cho máy khuôn và máy ép phun bắt đầu bằng việc chấp nhận rằng ống lót phải cung cấp chất bôi trơn riêng cho tuổi thọ của dụng cụ.
Ổ trục tự bôi trơn là ổ trục trượt có chất bôi trơn rắn, thường là than chì, PTFE hoặc sunfua kim loại, được nhúng trong ma trận bằng hợp kim đồng hoặc được hỗ trợ bằng thép và được thiết kế để chạy không cần dầu hoặc mỡ bên ngoài trong suốt thời gian sử dụng của nó.
Quá trình lựa chọn là một danh sách kiểm tra gồm năm cổng: tải và giá trị PV, nhiệt độ, tiêu chuẩn trục và dung sai, loại chuyển động và tính thực tiễn lắp đặt. Hầu hết các lỗi khuôn đều bắt nguồn từ tham số bị bỏ qua, thường là tải.
Tải phù hợp và giá trị PV đầu tiên
Cổng lựa chọn đầu tiên là khả năng chịu tải và giá trị PV, bởi vì ống lót dẫn hướng không thể chịu được áp suất bề mặt cục bộ sẽ bị hỏng cho dù phần còn lại của khuôn được thiết kế tốt đến đâu.
Xếp hạng PV là áp suất tính bằng MPa nhân với vận tốc trượt tính bằng mét trên giây. Các vị trí dẫn hướng khuôn chạy chậm, thường từ 0,05 đến 0,3 m/s, do đó áp suất chiếm ưu thế trong tính toán. Áp suất bề mặt cục bộ trên các chốt đẩy ở các bộ phận được đóng gói cao có thể đạt tới 20 đến 50 MPa, vượt xa giới hạn của một ống lót polymer đơn giản. Hợp kim đồng đúc với phích cắm than chì xử lý sự kết hợp này vì ma trận đồng mang tải trong khi than chì mang lại sự bôi trơn liên tục.
So sánh các giới hạn tải tĩnh điển hình của bốn họ ổ trục chính được sử dụng trong khuôn:
Khả năng tải tĩnh điển hình theo loạt
JDB đúc đồng 250 MPa
JF lưỡng kim 200 MPa
Đồng SF1 PTFE 140 MPa
FB090 bọc 120 MPa
Giá trị là khả năng chịu tải tĩnh điển hình cho các cấp tiêu chuẩn; xác minh dựa trên báo cáo thử nghiệm vật liệu cho hợp kim đã chọn của bạn.
Đồng đúc là mặc định cho vị trí đầu phun và dẫn hướng. các cơ chế màng chuyển của vòng bi bôi trơn rắn JDB giải thích tại sao dòng này hoạt động rất tốt trong các ứng dụng khuôn áp suất cao, chậm.
250 MPa khả năng chịu tải tĩnh, đồng đúc JDB
2,5 MPa m/s Giới hạn PV cho chạy khô
300°C nhiệt độ dịch vụ tối đa
Xác nhận nhiệt độ và phơi nhiễm hóa chất
Cổng thứ hai là nhiệt độ, bởi vì chất bôi trơn rắn và ma trận ổ trục đều có các giới hạn nhiệt xác định để quyết định loại nào là an toàn để chỉ định.
Lựa chọn nhựa đặt nhiệt độ khuôn:
- Nhựa hàng hóa: nhiệt độ khuôn từ 40 đến 80°C.
- Nhựa kỹ thuật: nhiệt độ khuôn từ 80 đến 120°C.
- Khu vực đường dẫn nóng và cửa van: bệ chịu lực ở nhiệt độ 150 đến 200°C.
Vòng bi SF1 làm từ PTFE duy trì trong phạm vi định mức nhiệt độ liên tục lên tới khoảng 250°C, trong khi các loại đồng nhúng than chì giữ cho màng bôi trơn của chúng ở nhiệt độ 300°C hoặc cao hơn.
Ở nhiệt độ trên 200°C, đồng nhúng than chì bền hơn vòng bi làm từ PTFE, vì than chì không bị oxy hóa đáng kể ở nhiệt độ dưới 450°C, trong khi PTFE bắt đầu mất khả năng chịu tải ở gần 260°C.
Tiếp xúc với hóa chất cũng quan trọng. Trong các khoang đúc nơi người vận hành lau các trụ dẫn hướng bằng dung môi hoặc nơi rửa sạch là một phần của lịch trình, hãy đặt hàng các biến thể bằng thép không gỉ hoặc bịt kín để chất tẩy rửa không thể xả chất bôi trơn rắn khỏi các cạnh hở.
Xác minh các tiêu chuẩn về độ cứng, độ hoàn thiện và dung sai của trục
Cổng thứ ba là ghép nối ma sát, vì ổ trục chỉ tốt khi trục chạy ngược lại nó và lớp chiều phải phù hợp với tiêu chuẩn khuôn được sử dụng trên sàn xưởng.
Độ cứng trục của chốt đẩy và trụ dẫn hướng phải từ 45 đến 55 HRC. Dưới 40 HRC, các hạt than chì cứng được nhúng trong đồng hoạt động giống như một cái dũa trên một trục mềm. Bề mặt hoàn thiện phải là Ra 0,4 đến 0,8 micron. Lớp hoàn thiện thô hơn sẽ cạo bỏ lớp màng chuyển; lớp hoàn thiện tráng gương không làm cho phim không có gì để liên kết. Các chốt đẩy mạ crom hoặc nitrided là cặp tiêu chuẩn cho vòng bi dẫn hướng JDB trong khuôn ô tô.
Đối với dụng cụ ô tô, hãy đặt hàng ổ trục dẫn hướng có chức năng vừa vặn với hình thức giống như tiêu chuẩn NAAMS.
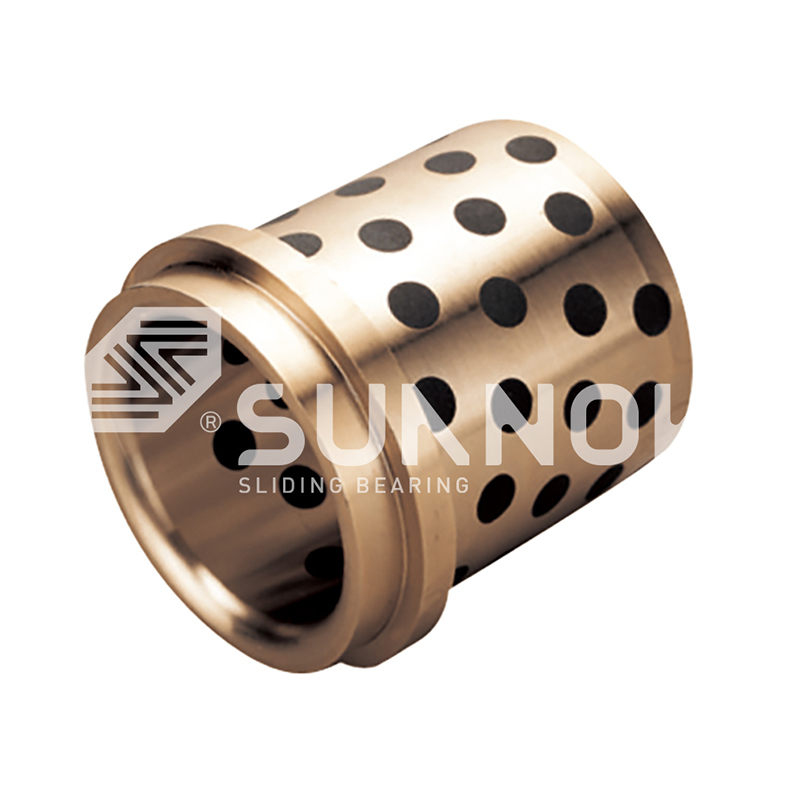 Ống lót bằng đồng cắm than chì mặt bích kép với NAAMS Form-Fit Ống lót bằng đồng mặt bích kép này phù hợp với các tiêu chuẩn dụng cụ của NAAM và cung cấp vị trí trục hai chiều mà không cần phần cứng bổ sung. Phích cắm than chì của nó cho phép vận hành không cần bảo trì dưới tải nặng, khiến nó trở thành sự thay thế trực tiếp cho các thanh dẫn hướng khuôn ô tô. Xem sản phẩm →
Đối với các máy Châu Âu, hãy sử dụng cấu hình DIN 9834 và các phiên bản mặt bích hệ mét (JFB650, JFBB) có nắp đậy xuyên lỗ.
 Ống lót cổ bằng đồng thau không cần bảo trì theo DIN 9834 có lớp lót than chì Ống lót cổ DIN 9834 này cung cấp vị trí trục thuận cho dụng cụ ép Châu Âu. Thân bằng đồng có lớp lót bằng than chì chạy mà không cần bôi trơn bên ngoài và vòng đệm giúp đơn giản hóa việc lắp đặt—chỉ cần kiểm tra độ vừa khít của vỏ H7 và giới hạn lực ép. Xem sản phẩm →
| Vị trí | Độ cứng trục | Bề mặt hoàn thiện | Chuỗi ưa thích |
| Chốt dẫn hướng đầu phun | 50 đến 55 HRC | Ra 0,4 micron | JEGB / JOSG |
| trụ dẫn hướng | 45 đến 50 HRC | Ra 0,6 micron | GB61 / DIN 9834 |
| Tấm trượt | Tối thiểu 45 HRC | Ra 0,8 micron | JESW / JPBW |
| Thanh phun thủy lực | 55 đến 60 HRC | Ra 0,4 micron | SF1D |
Xác minh dung sai đường kính bên trong ổ trục so với đường kính chốt thực tế trước khi gia công vỏ. Lỗi nhiễu 0,02 mm xuất hiện dưới dạng đầu phun bị kẹt trong 100 chu kỳ đầu tiên.
Khi bạn đặt hàng từ Chiết Giang Shuangnuo Bearing Technology Co., Ltd., báo cáo thử nghiệm vật liệu sẽ xác nhận loại hợp kim và tính chất cơ học cho mỗi lô.
Ghép nối chuỗi với Cấu hình chuyển động
Cổng thứ tư là loại chuyển động, bởi vì hành trình đẩy, trụ dẫn hướng, đường ray trượt và bộ phun thủy lực tạo ra sự kết hợp rất khác nhau giữa áp suất và vận tốc.
Cơ cấu đẩy là vị trí chịu tải cao nhất, tốc độ thấp nhất trong khuôn. Vòng bi dẫn hướng máy phun JEGB và JEGBK sử dụng đồng đúc với phích cắm than chì, được gia công để vừa với cụm tấm đẩy.
 Ống lót bằng đồng mặt bích trung tâm với than chì rắn cho khuôn mẫu và tự động hóa Được thiết kế cho cơ chế đẩy và tự động hóa, ống lót mặt bích trung tâm này cung cấp tham chiếu trục một điểm trong khi hạt dao than chì xử lý tải trọng tĩnh cao và trượt tốc độ thấp. Nó phù hợp với những vị trí có áp suất bề mặt vượt quá 20 MPa mà không cần dầu. Xem sản phẩm →
Đúc đồng với phích cắm than chì (JDB)
Chọn các chốt đẩy, trụ dẫn hướng và tấm chịu mài mòn chạy dưới 0,3 m/s với áp suất bề mặt trên 20 MPa. Tải trọng tĩnh cao, khả năng chịu nhiệt độ cao, độ ma sát thấp khi màng chuyển than chì hình thành.
PTFE-đồng trên thép (SF1)
Chọn các vị trí nhanh hơn, nhẹ hơn như thanh đẩy thủy lực, trục bơm bánh răng và các thanh trượt chạy trên 0,3 m/s. Ma sát thấp hơn và vận hành êm hơn nhưng hãy kiểm tra giới hạn nhiệt độ liên tục 250°C.
Nguyên tắc nhỏ: dưới 0,3 m/s với áp suất trên 20 MPa là lãnh thổ JDB; trên 0,3 m/s với tải nhẹ là lãnh thổ SF1; lực thủy lực dao động mạnh đòi hỏi dòng sản phẩm được hỗ trợ bằng thép lưỡng kim JF.
Xác nhận chi tiết gia công, lắp đặt và bảo trì
Cổng thứ năm mang tính thực tế: xác nhận rằng ống lót có thể được gia công vào vỏ, lắp đặt mà không làm hỏng cạnh và được kiểm tra trong quá trình bảo trì khuôn theo lịch trình.
Máy được đúc bằng đồng tốt, có nghĩa là bạn có thể hoàn thiện lỗ khoan với dung sai chính xác của vỏ sau khi thân vỏ được hàn hoặc sửa chữa. Quy trình công việc này tạo ra quyết định lựa chọn lặp lại cho bất kỳ khuôn hoặc máy đúc nào:
- Xác định chu kỳ hoạt động: số hành trình mỗi phút, chiều dài hành trình và số giờ hoạt động mỗi năm.
- Tính áp suất bề mặt lớn nhất và vận tốc trượt trên bệ đỡ.
- Ghi lại nhiệt độ duy trì nóng nhất tại vị trí ổ trục chứ không phải nhiệt độ bề mặt khuôn.
- Chỉ định độ cứng của trục, độ hoàn thiện bề mặt và tiêu chuẩn dung sai: hệ mét, NAAM hoặc DIN.
- Chọn loạt ổ trục và hình dạng: hình trụ, mặt bích, vòng đệm lực đẩy hoặc tấm mài mòn.
- Xác nhận phụ cấp gia công và yêu cầu báo cáo kiểm tra vật liệu trước khi sản xuất.
Những vòng bi này được thiết kế không cần bảo trì, nhưng trục đối tiếp thì không. Kiểm tra trục xem có vết xước hoặc rỉ sét ở mỗi lần bảo trì theo lịch trình hay không, lau sạch bụi mài mòn và thay ống lót khi khoảng hở hoạt động đạt đến giới hạn mài mòn ban đầu. Việc bôi trơn lại ổ trục bằng than chì bằng mỡ thường là một sai lầm, vì dầu mỡ hút bụi khuôn, làm thay đổi chế độ ma sát và ngăn hình thành màng chuyển than chì. Báo cáo thử nghiệm của bên thứ ba bao gồm thành phần vật liệu và tính chất cơ học được cung cấp theo yêu cầu.
Câu hỏi thường gặp
Vòng bi tự bôi trơn nào là tốt nhất cho chốt dẫn hướng đẩy?
Vòng bi dẫn hướng máy phun bằng đồng đúc JDB như JEGB, JEGBK và JOSG là lựa chọn tiêu chuẩn vì các chốt đẩy chậm, áp suất cao và nóng. Các phích cắm than chì cung cấp màng truyền liên tục trong khi ma trận bằng đồng mang tải.
Vòng bi tự bôi trơn yêu cầu độ cứng trục nào?
Chỉ định 45 đến 55 HRC với bề mặt hoàn thiện Ra 0,4 đến 0,8 micron. Trục mềm hơn được cắt bởi các hạt than chì cứng và bề mặt gồ ghề ngăn cản màng chuyển liên kết.
Những vòng bi này có thể chạy khô hoàn toàn không?
Đúng. Chất bôi trơn rắn nhúng là hệ thống bôi trơn. Ổ trục tạo thành một màng chuyển trên trục trong những giờ đầu tiên chạy và hoạt động khô sau đó là bình thường. Không thêm dầu mỡ trừ khi nhà cung cấp chỉ định phiên bản bôi trơn lai.
Vòng bi dẫn hướng tự bôi trơn có tuổi thọ bao lâu?
Ở tốc độ 20 MPa và 0,1 m/s, ống lót dẫn hướng JDB thường vượt quá 10.000 giờ hoạt động trước khi khoảng hở vượt quá giới hạn cho phép. Giữ vận tốc thời gian áp suất dưới 2,5 MPa m/s và theo dõi độ hở trục khi bảo trì theo lịch trình.
Để có cái nhìn đầy đủ về các họ JDB, SF1, JF và FB090, hãy so sánh danh mục vòng bi tự bôi trơn .
Liên hệ với chúng tôi //
Có câu hỏi? Hãy liên lạc!
Công ty TNHH Công nghệ Công nghệ Vearjiang Shuangnuo, Ltd. Chuyên về sản xuất các sản phẩm Vòng bi Bushing hợp kim đồng khác nhau
Liên kết nhanh
Sản phẩm liên quan
Liên hệ
- Thêm vào: Số 69, Đường Đông Tingyao, Khu công nghiệp thị trấn Ganya, Hạt Jiashan, Tỉnh Chiết Giang, Trung Quốc
- Điện thoại: +86-15957371801
- Fax: +86-0573-84038630
- E-mail:
© 2024 Công ty TNHH Công nghệ Công nghệ Vearjiang Shuangnuo, Ltd.
Vòng bi hợp kim đồng tự bôi trơn tùy chỉnh
